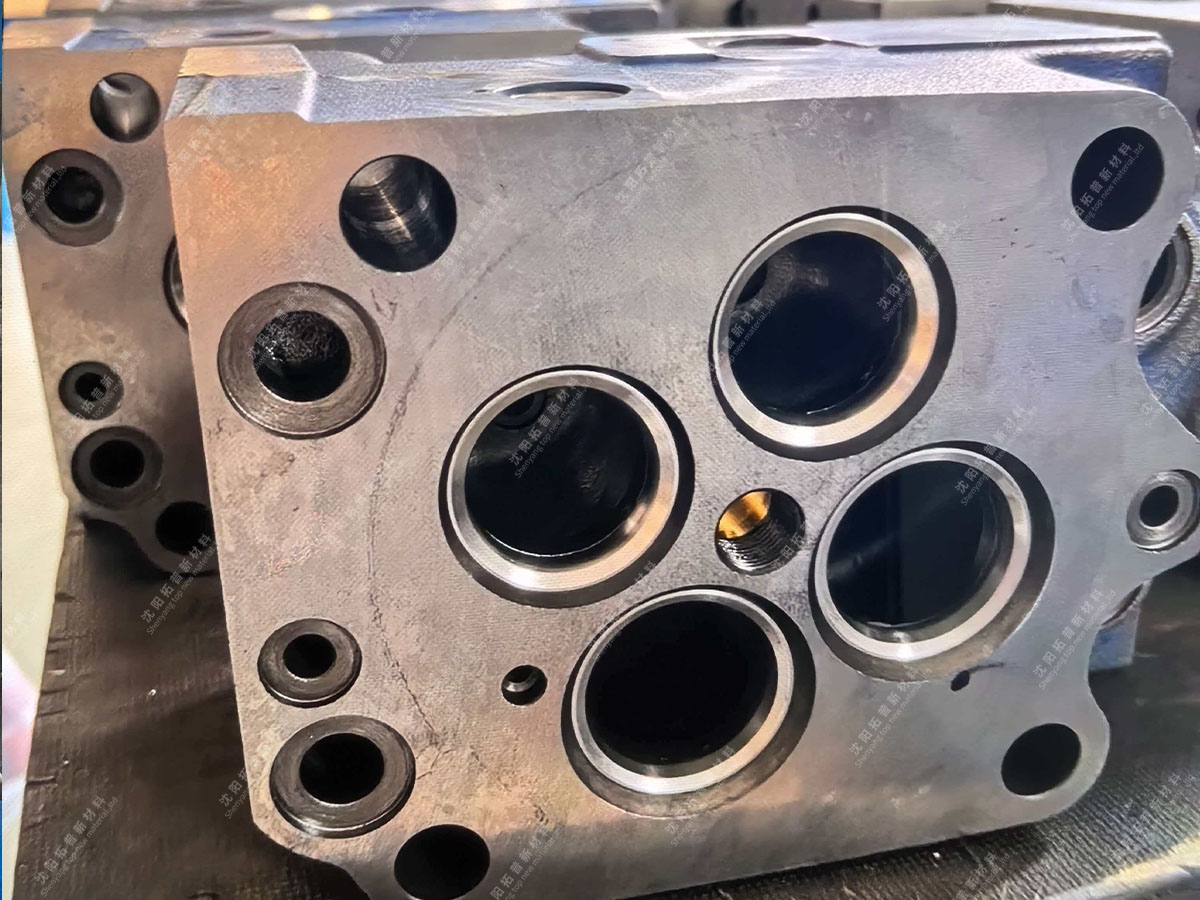
工业发电机连续运行时,阀座与阀瓣在高温高压下反复配合,润滑不足便容易粘着咬死、密封面拉伤。这类失效往往不是突然断裂,而是两个金属面局部冷焊后互相撕扯出沟槽。
一、先看懂失效机理
粘着磨损需要三个条件:润滑膜被挤破或根本不存在;配合面粗糙度、平面度不良或装配偏差造成接触应力集中;反复启停与相对滑动。
由此得出选材原则:阀座首先要抗粘着,硬度只是次要指标。盲目提高硬度解决不了冷焊,过硬的阀座反而磨坏钢阀瓣。
二、T400是什么材料?
T400是钴基耐磨合金,主要含钴,并含钼、铬、硅,靠Laves相金属间化合物强化,不是靠碳化物。典型室温硬度HRC 48~58,高于不锈钢、接近高碳高铬工具钢。它不磨伤钢阀瓣,靠的不是低硬度,而是钴基体摩擦系数低、不易与钢冷焊。具体成分、硬度与性能以质保书为准。
三、为什么适合工业发电机阀座
高温硬度稳定:普通钢材四五百度明显软化,T400在五百多度仍保持较高硬度,密封面不易变形失精。
抗粘着突出:干摩擦时普通材料易冷焊,一撕一道沟;T400钴基体韧性好,不易与钢阀瓣粘着,适合润滑不足、启停频繁的工况。
一定耐介质腐蚀:铬约8%—9%并含钼,对油蒸气、少量腐蚀性气体有耐受性;使用温度上限典型值约800℃,需结合载荷、介质确认。
参数 | 数值 | 说明 |
主要成分 | 钴基,含钼、铬、硅 | Laves相强化 |
室温硬度 | HRC 48~58 | 耐磨且不伤钢阀瓣 |
温度上限 | 约800℃ | 覆盖发电机内部温度 |
抗粘着 | 突出 | 适合与钢阀瓣配合面 |
四、什么情况下不一定合适
T400并非万能。颗粒冲刷严重、腐蚀性强、温度超出长期承载范围,或咬死主要源于结构设计、装配偏差、润滑不良、阀瓣材质不匹配时,单换阀座材料可能不够,需综合评估阀瓣材质、配合间隙、表面质量与润滑条件。
五、我们能提供的产品
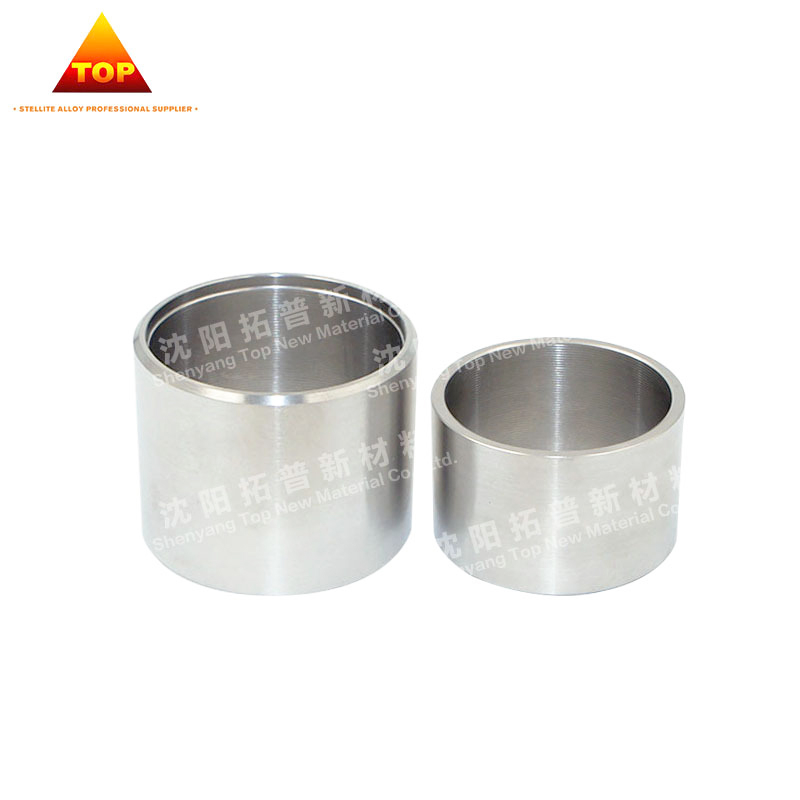
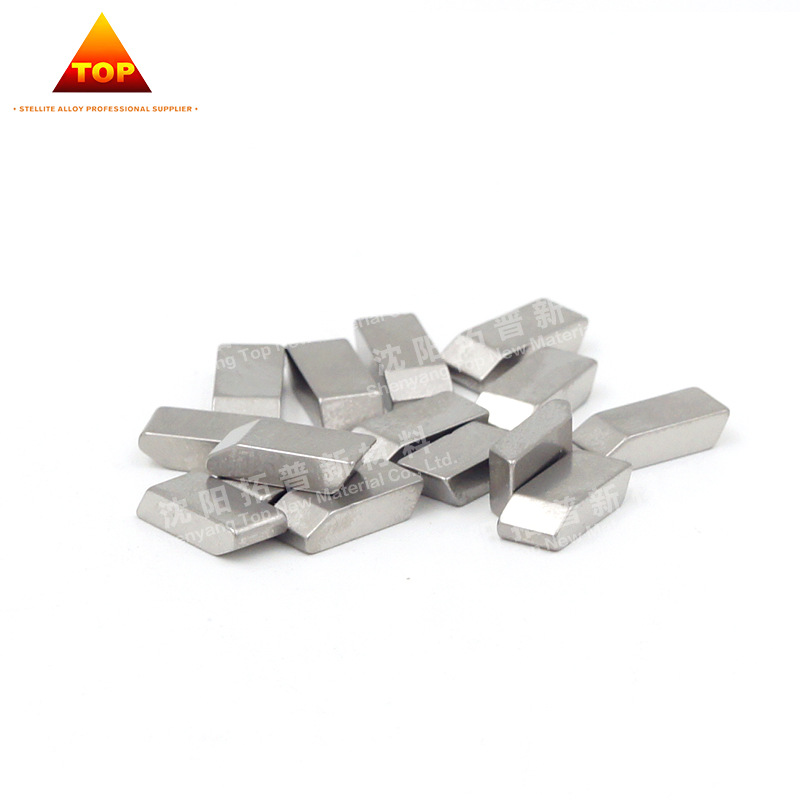
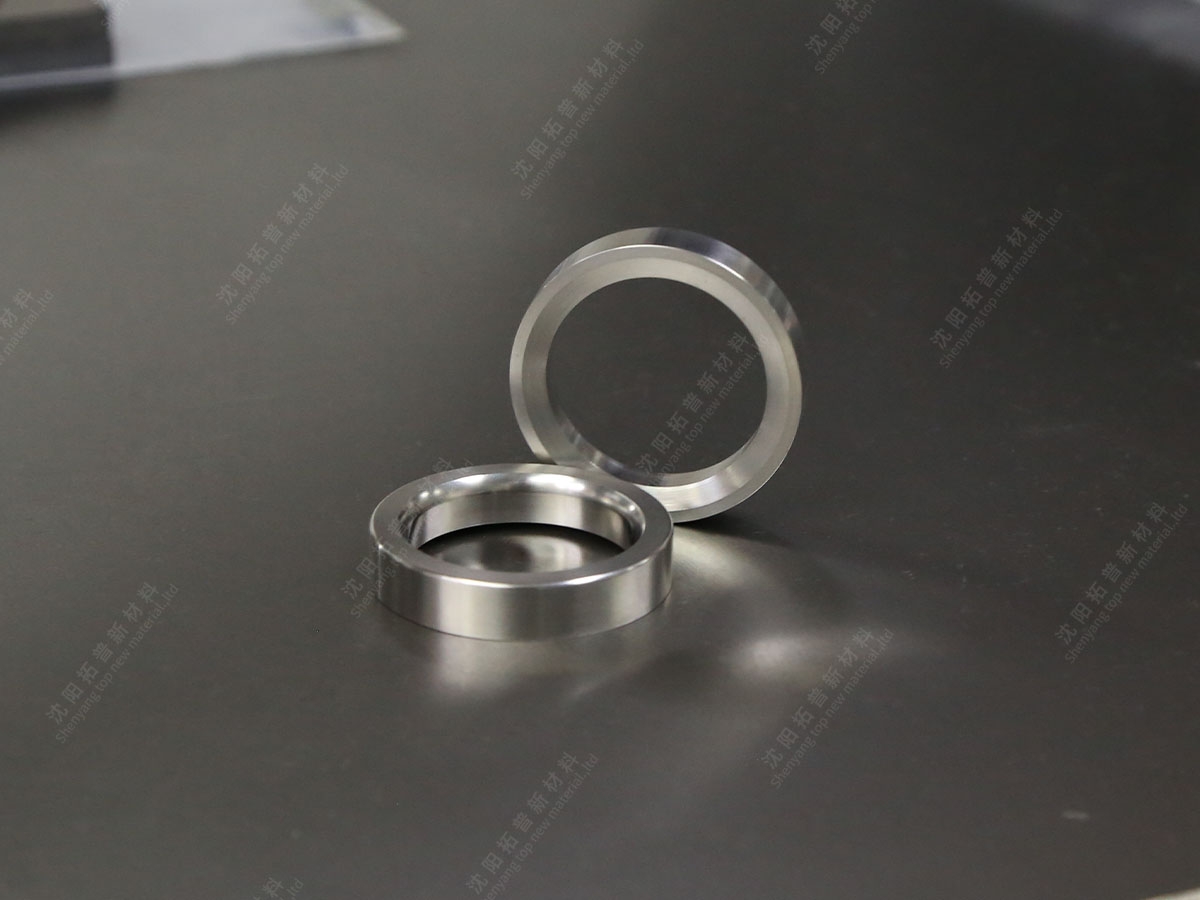
可按图纸或样品加工T400阀座成品,也提供T400棒材或毛坯。若阀座咬死、密封面磨损快,可提交图纸、阀瓣材质、温度、压力、介质和失效形式,我们协助判断T400是否合适,并沟通样品测试。
六、常见问题
Q1 阀座咬死是什么原因? 多为粘着磨损:润滑不足、应力集中时两金属面冷焊,相对运动撕出沟槽;也可能是装配偏差或阀瓣材质不匹配。
Q2 硬度HRC 35—42会不会磨坏阀瓣? 不会,该硬度高于不锈钢、低于工具钢,耐磨且不伤配合面。
Q3 换了还咬死怎么办? 先查阀瓣材质、配合间隙、粗糙度与平面度、润滑四项,材料只是摩擦副一环。
七、结论
一句话总结:粘着磨损看抗粘着,不看硬度。T400以Laves相保证高温硬度、以钼含量获得抗粘着,匹配"润滑不足、启停频繁、与钢阀瓣对磨"的阀座工况。更换前先做失效自查,确认主因;备好图纸与工况参数,欢迎联系我们评估。